

こんなことでお困りではありませんか?
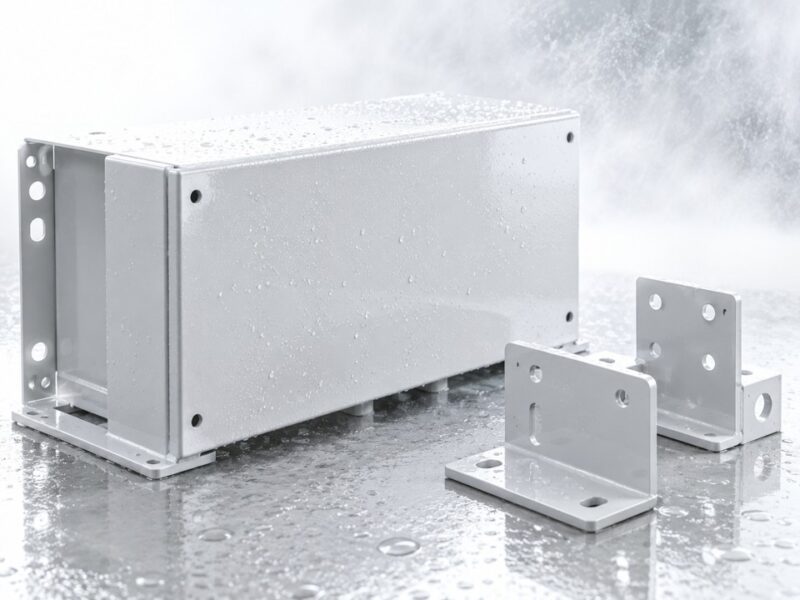
- 客先規格の塩水噴霧・複合サイクル要求に対し、現行外注先から適合試験データを取得できない
- アルミ・異種金属部品の増加に伴い、電食対策まで含めた塗装仕様を相談できる先がない
- フッ酸・IPA等が付着する装置架台・筐体で、既存防錆仕様の耐薬品性を検証できていない
- 試作段階から、素材・使用環境に応じた塗装仕様を共同設計できる先がない
- 材料ロット・工程記録・試験成績書まで追跡できる外注先がない
なぜ、防錆仕様の要求水準が高まっているのか
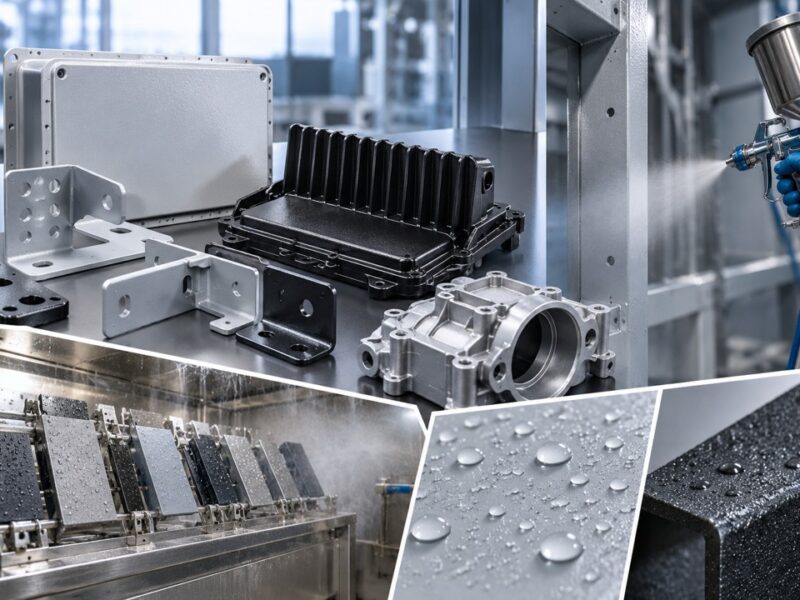
EV・HEV化の進展により、バッテリーや電装部品が車両の中心を担うようになりました。これまで防錆設計の対象外だった部位にも耐食性が求められるようになり、さらにアルミ・マグネシウム合金など軽量素材の採用拡大が、異種金属接触による電食リスクを新たに生んでいます。従来の防錆仕様がそのまま通用しないケースが、確実に増えています。使用環境の変化は、車種や素材だけにとどまりません。海外展開・輸出対応が進むことで、沿岸塩害地域や凍結防止剤が使われる寒冷地向けの耐食要求が、国内サプライヤーにも直接求められるようになっています。こうした環境変化に加え、品質保証の考え方そのものも変わってきました。試験データ・工程記録・材料トレーサビリティの提出を取引条件とする発注元が増えており、「これまでの実績があるから大丈夫」という説明では通らなくなっています。使用環境の過酷化と品質保証要求の高度化の2つが重なった結果、防錆は「塗料選び」から「仕様設計」の領域へと変わりつつあります。
防錆機能は塗料の選定だけでは決まらない
防錆性能は、塗料の銘柄だけで決まるものではありません。素材の種類、使用環境、求められる試験規格を踏まえたうえで、前処理から塗装方法、焼付条件までを一貫して設計することが重要です。当社がどの工程で何を管理しているかを、順にご説明します。
前処理|リン酸亜鉛皮膜処理
塗膜の防錆性能は、塗装前の素地の状態で大きく変わります。油脂・スケール・酸化膜が残った状態で塗装しても、塗膜は本来の密着力を発揮できず、腐食の起点になります。当社の前処理はリン酸亜鉛皮膜処理です。自動車部品の耐食要求に応えるなかで選び、磨いてきた工法で、素地に結晶性の皮膜を形成することで塗膜の密着性を高め、傷部から塗膜下へ腐食が進行することを防ぎます。
塗料の選定|使用環境から逆算する
「防錆塗料」と一口に言っても、防錆顔料の種類(ジンクリッチ・リン酸系等)や樹脂系(エポキシ・ウレタン・アクリル等)によって、耐食メカニズムと有効な使用環境が異なります。当社は塗料を先に決めません。設置環境・想定される付着物・要求される試験条件をうかがったうえで、塗料メーカーと連携して選定します。「この塗料を使っています」ではなく「この環境だからこの塗料を選びました」と根拠を示せる状態にすることが、防錆仕様の出発点だと考えています。
膜厚|治具と塗装条件でつくる
防錆性能は膜厚に依存します。局所的に薄い部位があれば、そこが腐食の起点になります。当社が採用する静電吹付塗装は塗着効率に優れる一方、部品形状・治具設定・塗装条件によって膜厚にばらつきが生じます。当社は治具の設計から社内で行い、形状ごとに塗装条件を作り込んだうえで、膜厚を測定し記録として残しています。品質の根拠を、感覚ではなく数値で提示できます。
焼付|炉の温度を製品で実測する
塗料メーカーが規定する焼付温度・時間を外れると、塗膜が固まりきらず、防錆性能が低下します。見た目には塗れているように見えても、密着力や耐薬品性が出ていないケースがあります。当社は炉内温度の均一性を管理するだけでなく、製品そのものので実測して管理しています。温度ログは記録・保管しており、品質保証書類の根拠データとして提出できます。焼付は見落とされやすい工程ですが、ここが崩れると前工程の設計がすべて無駄になります。
層構成|電着と吹付を組み合わせる
1コート1ベークで仕上げるか複層構成とするかは、要求される防錆性能と使用環境によって変わります。下塗り(プライマー)で素地との密着と防錆機能を担い、中塗りで膜厚と平滑性を確保し、上塗りで耐候性・耐薬品性・外観を付加する。この層構成の設計が、性能とコストのバランスを決めます。当社はカチオン電着塗装と吹付塗装の両方を自社設備で保有しており、防錆要求のレベルに応じて下地から仕様を組み立てられます。
塩水噴霧試験840時間の対応実績
塗装仕様ごとにデータも蓄積
防錆性能は、塗装後の見た目では判断できません。当社は塗装仕様ごとに塩水噴霧試験を実施し、その結果をデータとして蓄積しています。当社はお客様が求める期間で対応することができ、実績としては840時間試験したこともあります。
- 塩水噴霧試験/840時間の実施実績
- 複合サイクル試験
- 付着性試験
- 鉛筆硬度
- 膜厚測定・記録管理
- 焼付炉温度管理の記録
- 試験成績書の発行
当社の高防錆塗装をご紹介
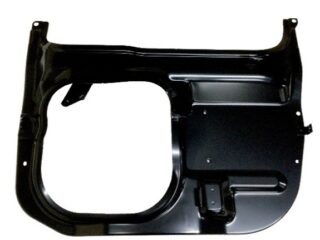
なぜ、当社は防錆仕様を一から設計できるのか
防錆性能は、塗料の性能だけでは決まりません。前処理の皮膜の質が下塗りの密着を左右し、その膜厚と焼付条件が最終的な耐食時間を決める。工程は独立しておらず、前の工程の結果が次の工程の条件になります。どこか一つが他社任せになれば、条件を確認しながら仕様を詰めることも、結果を次の設計に反映することもできません。だからこそ当社は、前処理から塗装、焼付までを社内で一貫して行っています。
1.自動車業界基準を満たす高品質な前処理
当社の前処理には、リン酸亜鉛皮膜処理を採用しています。これは、自動車部品に求められる厳しい耐食要求に応えるなかで、高い防錆効果を確認し、磨き上げてきた前処理技術です。素地表面に結晶性の皮膜を形成することで塗膜の密着性を高め、傷部から塗膜下へ腐食が進行することを抑制します。防錆性能を左右するのは塗料だけではなく、その土台となる素地のつくり方です。自動車部品で培ってきた同水準の前処理を、産業機械や装置部品にも適用できるため、屋外環境や湿気、薬品などによる腐食が懸念される製品に対しても、高い耐食性を備えた塗装仕様をご提案できます。
2.カチオン電着塗装・吹付塗装の両工程を自社保有
当社は、カチオン電着塗装と吹付塗装の両工程を自社内に保有しています。カチオン電着塗装を下塗りに用いることで、複雑形状の内面やエッジ部にも均一な防錆皮膜を形成し、その上に吹付塗装を施すことで、更なる防錆性と耐候性や意匠性などの機能を付与できます。電着・吹付のいずれか一方のみでは選択できる塗装仕様に限りがありますが、当社では両工程を組み合わせることで、要求される防錆性能や使用環境、コストに応じて、前処理から下塗り・上塗りまで最適な塗装仕様を設計・提案できます。
3.試験結果を活用した塗装仕様の継続的改善
当社では、塗装仕様ごとに塩水噴霧試験を実施し、その結果を継続的に蓄積しています。試験結果だけでなく、膜厚データや焼付炉の昇温プロファイルなどの工程記録とあわせて管理しているため、目標とする耐食時間に達しなかった場合でも、前処理・膜厚・焼付条件など、どの工程に要因があるのかを切り分けて検証できます。試験と塗装工程を同じ社内で管理しているからこそ、評価結果をそのまま次の条件設定や仕様改善へ反映することが可能です。単に試験を実施するだけではなく、結果を蓄積・分析し、より適した塗装仕様へと磨き込んでいける体制を整えています。
高防錆塗装に関するよくある質問
塗装仕様の検討段階から、発注・量産移行まで、設計者・調達担当者からよくいただく質問をまとめました。ここに掲載していない内容については、お気軽にお問い合わせください。
- Q.
1点からでも塗装可能ですか?
- A.はい、1個から1000個以上まで、数量を問わず塗装が可能です。また、製作期間が短い試作品のご依頼にも柔軟に対応しております。当社では4500点以上の製品を日々取り扱ってきた豊富な経験があり、多種多様な製品掛け治具やマスキング資材を自社で用意しております。製品の形状や素材に合わせて最適な塗装方法をご提案いたしますので、少量でもお気軽にご相談ください。
- Q.
初めてですが、話を聞きたいです。
- A.はじめてのお客様も大歓迎です。当社では、経験豊富なスタッフが塗装に関する疑問や不安、コストや納期のご相談など、あらゆるお悩みを丁寧にヒアリングし、分かりやすくご説明いたします。専門知識がなくても問題ございませんので、どうぞ安心して、お電話やお問い合わせフォームよりお気軽にご連絡ください。
- Q.
塗装を依頼する際、どのような情報が必要ですか?
- A.スムーズなお見積もり・ご依頼のために、部品の図面、材質、数量、ご希望の色(色番号や色見本など)、ご希望の納期などをお知らせください。あわせて用途や設置環境なども共有いただけますと、より的確な塗装方法をご提案できます。不明点があればご相談ください。
高防錆塗装に関する技術情報
防錆塗装の仕様検討に役立つ技術情報を掲載しています。規格の読み方から塗装設計の考え方まで、設計者・開発者の判断材料としてご活用ください。
「塗装がきれいに仕上がっているか」を判断するのは、実は目視だけでは不十分です。膜厚は規定の範囲に収まっているか、下地としっかり密着しているか、屋外で使えばどれだけサビに耐えられるかなど。こうした品質は...
「塗装なんて、色を指定すればいいだけ」と思っていませんか。実は塗装工程は、図面の書き方ひとつで仕上がりも納期もコストも大きく変わる、非常にデリケートな工程です。指示の解釈が設計者と塗装会社の間でずれて...
