

当社は、吹付塗装設備とカチオン電着塗装設備の両方を保有する希少な塗装会社です。カチオン電着塗装によって高い防錆性能を確保し、さらに吹付塗装で多種多様な機能性や美観(色・質感)を付与できるため、お客様のさまざまなご要望に柔軟に対応することが可能です。下記に、当社ならではの塗装一貫対応体制をご紹介します。品質不良を未然に防ぐ体制を構築しておりますので、安心してご依頼いただけます。

高品質な吹付塗装品をお届けいたします!
各工程の詳細解説
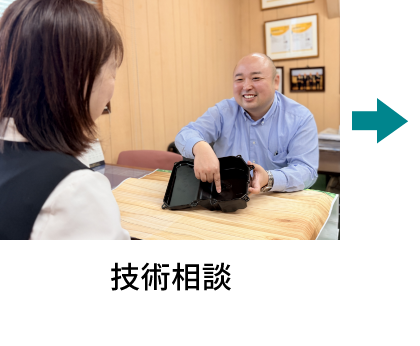
1.技術相談
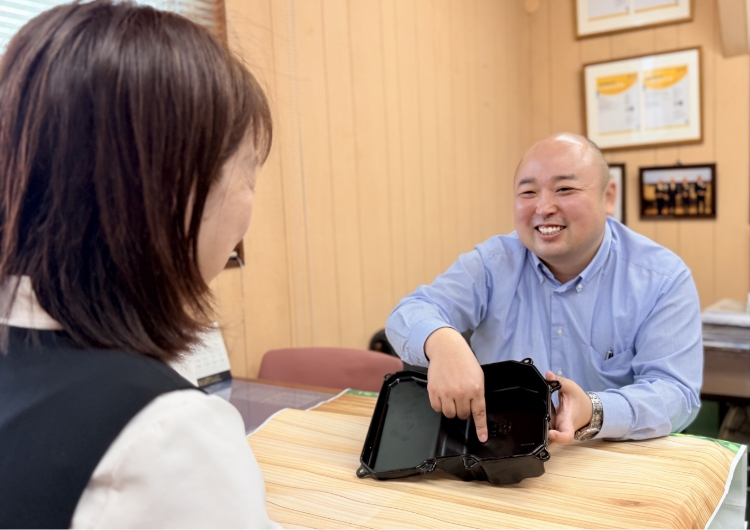
図面や仕様書がない段階からご相談いただけます。使用環境・求める性能・素材の情報をお聞きし、適切な塗装仕様を提案します。防錆性能の目標値や客先規格への適合が必要な場合も、この段階で要件を整理します。塗装会社として「塗るだけ」ではなく、仕様設計の段階から関与することを大切にしています。
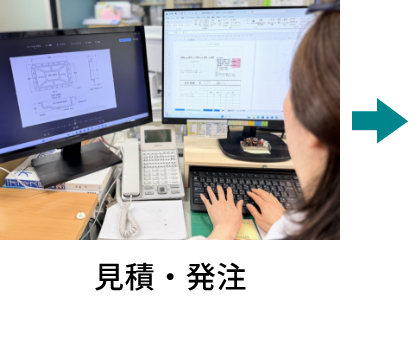
2.見積・発注
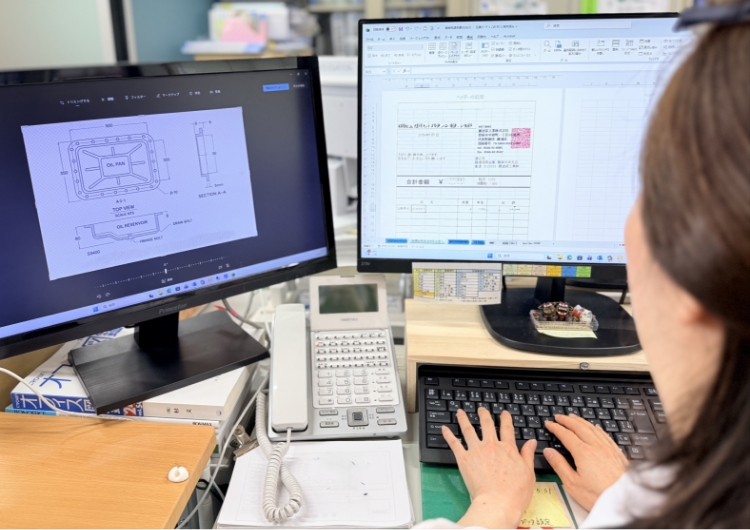
技術相談で確認した仕様・工程・数量をもとに見積を作成します。吹付単体か、カチオン電着との組み合わせかによってコストが変わるため、要求性能とコストのバランスを踏まえた複数案でのご提示も可能です。発注後は工程設計に移行し、納期・ロット・梱包仕様を確定します。
3.工程設計
受注した部品の形状・素材・要求仕様をもとに、前処理から塗装・検査までの工程を設計します。マスキング範囲・膜厚目標値・焼付条件・検査項目を工程指示書として明文化し、担当者間での認識齟齬を防ぎます。初回ロットでは試作確認を挟み、量産移行前に仕様を固めます。
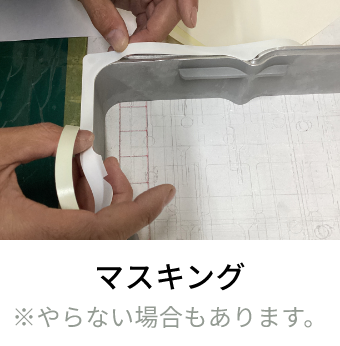
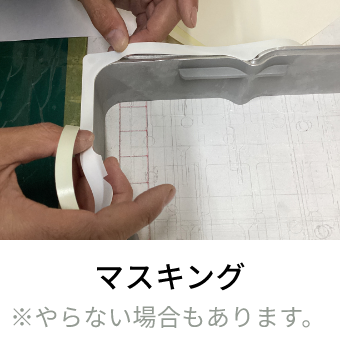
4.マスキング
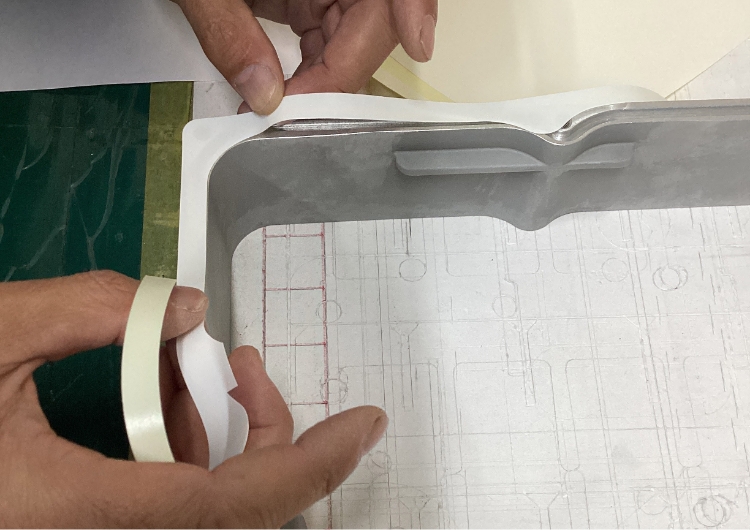
ネジ穴・嵌合部・電極接触面など、塗膜が不要な部位を塗装前にマスキング処理します。マスキング範囲のミスは後工程での手直しや不良につながるため、図面に基づいた正確な施工が求められます。部品形状に応じた治具・テープ・栓の使い分けにより、塗装不要部位への塗料付着を防ぎます。
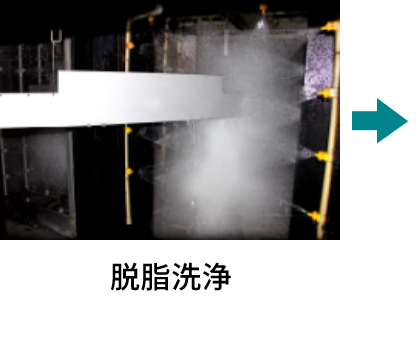
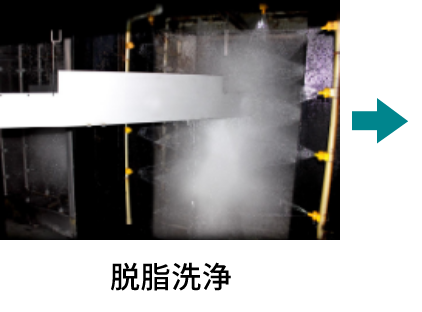
5.脱脂洗浄
塗膜の密着力は、素地の清浄度に大きく左右されます。加工油・防錆油・指紋・酸化膜が残った状態では、どれだけ高性能な塗料を使っても本来の性能が発揮できません。アルカリ脱脂による油脂除去と水洗を徹底し、次工程の化成処理が均一に反応する素地を整えます。
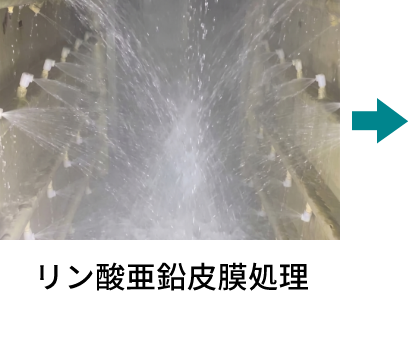
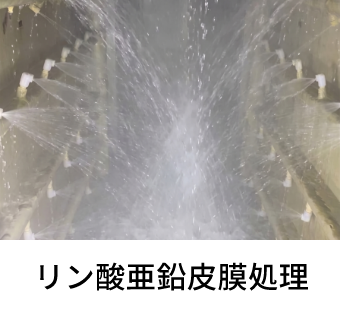
6.リン酸亜鉛皮膜処理
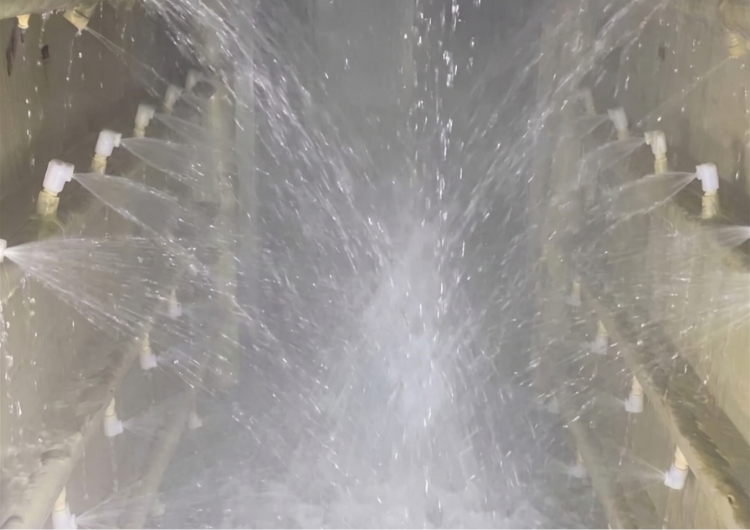
塗装前の最終下地処理として、素材表面にリン酸亜鉛の結晶皮膜を形成します。この皮膜が塗膜との密着力を高め、万一塗膜に傷が入った場合でも腐食の進行を抑制するバリアとして機能します。皮膜の結晶粒径・付着量の管理が、その後の防錆性能を左右する重要な工程です。
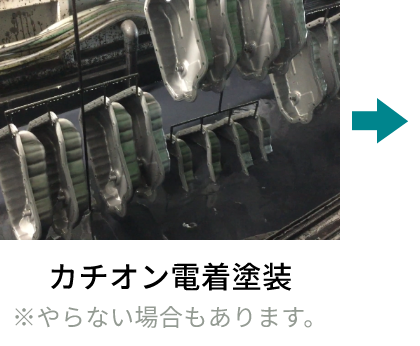
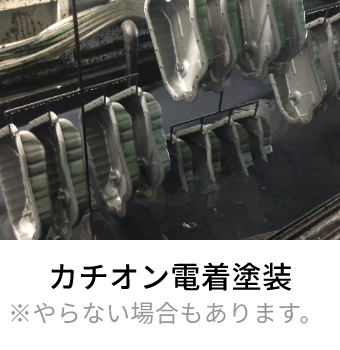
7.カチオン電着塗装
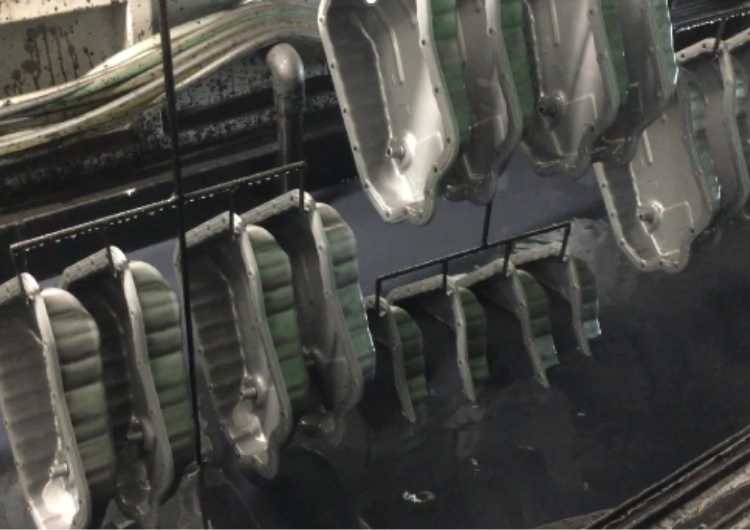
部品を塗料槽に浸漬し、電気泳動によって均一な塗膜を形成します。複雑形状・袋断面・溶接部の内面まで塗膜が回り込む「つき回り性」が最大の特徴です。吹付塗装では塗料が届きにくい部位にも均一な防錆下地を形成できるため、高い防錆性能が求められる部品では吹付塗装との組み合わせで使用します。カチオン電着ラインと吹付ラインを同一工場内に保有しているため、一貫した品質管理のもとで両工程に対応できます。
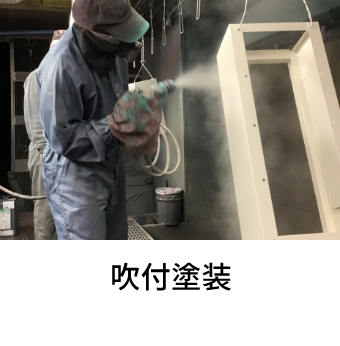
>>カチオン電着塗装についてはこちら8.吹付塗装
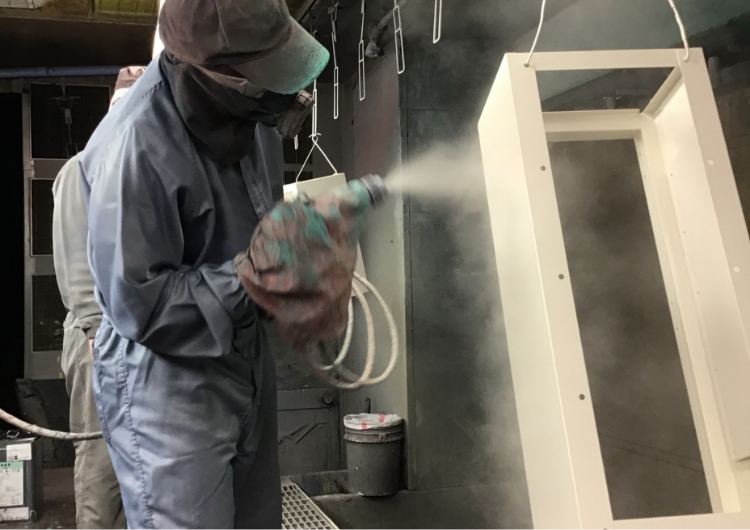
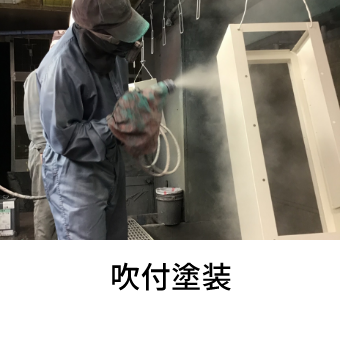
静電吹付塗装により、防錆顔料を含む塗料を均一に塗布します。塗着効率が高く、膜厚のバラつきを抑えた安定した塗膜形成が可能です。下塗り・中塗り・上塗りの層構成を使用環境・要求仕様に応じて設計し、防錆性能と耐候性・耐薬品性を付加します。カチオン電着後の上塗りとしても対応しており、要求性能に応じた柔軟な仕様設計が可能です。
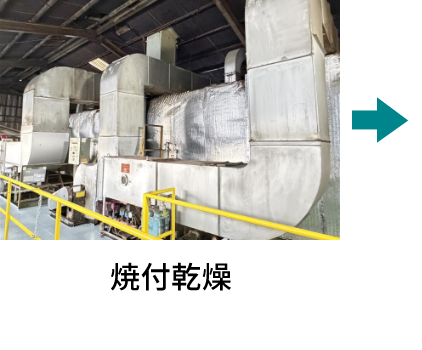
9.焼付乾燥
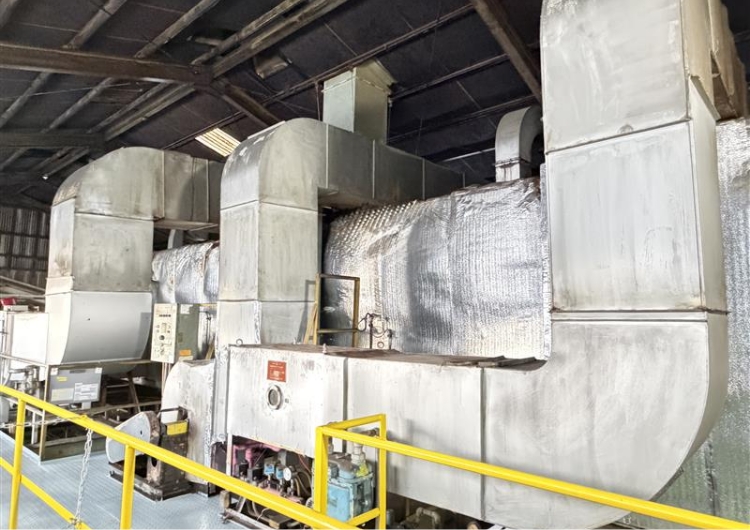
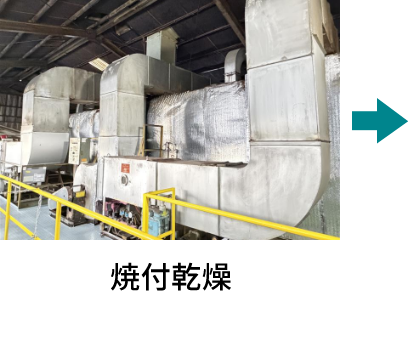
塗装後に炉内で加熱し、塗膜を硬化させます。塗料メーカーが規定する焼付温度・時間を厳守することで、塗膜の成分どうしが十分に結合し、防錆性能が安定します。炉内温度の均一性を管理し、温度ログを記録・保管することで、品質保証書類の根拠データとして提出できます。部品の熱容量・形状に応じた昇温プロファイルの設定も工程設計の段階で行います。
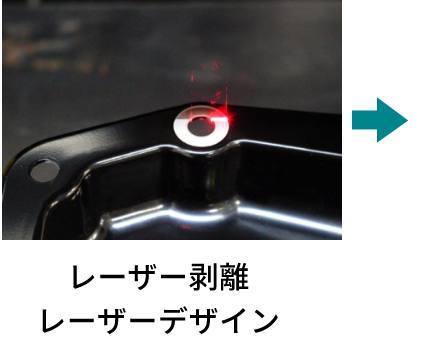
10.マスキング・レーザーデザイン
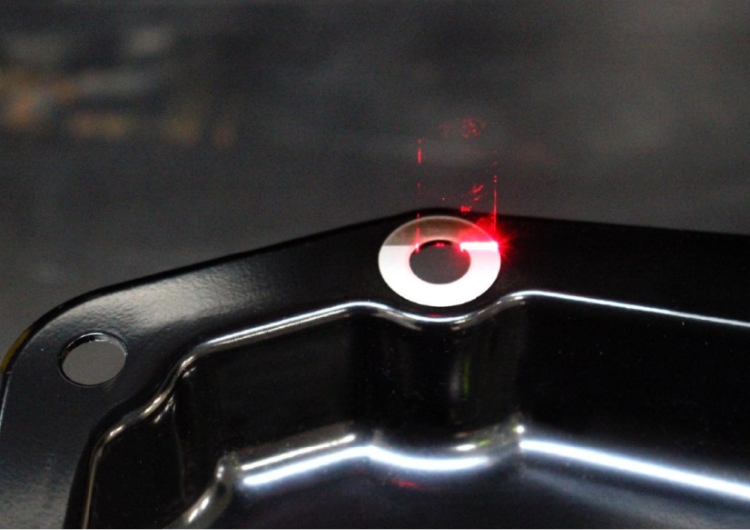
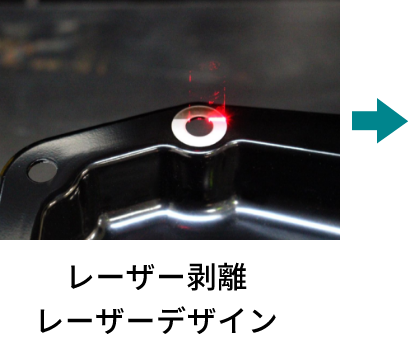
導通が必要な接点部位や後加工が必要な箇所には、塗装前にマスキングを施し、塗料の付着を防ぎます。部品形状に応じて専用治具・キャップ・耐熱テープを使い分け、必要な範囲のみを確実に覆います。レーザーデザインでは、自社設備のレーザー加工機により、塗装後の部品表面に文字・記号・図柄を刻印できます。塗膜の部分剥離にも対応しており、マスキングでは覆いきれない細部でも、素地を傷つけることなく精密に除去することが可能です。
11.外観検査
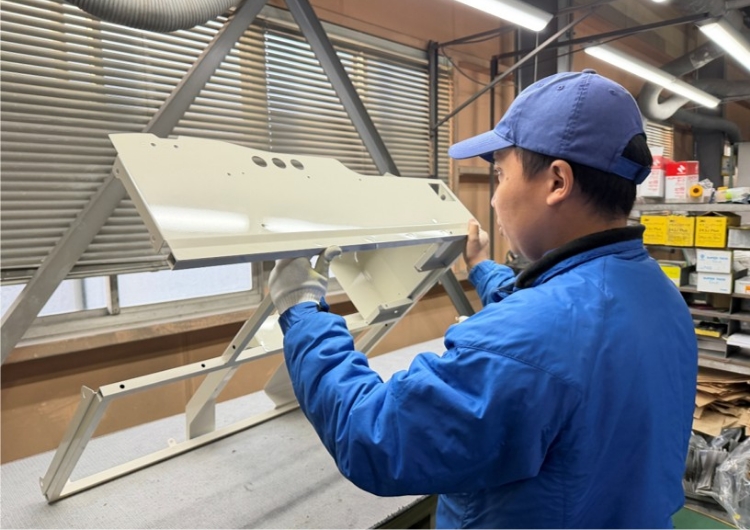
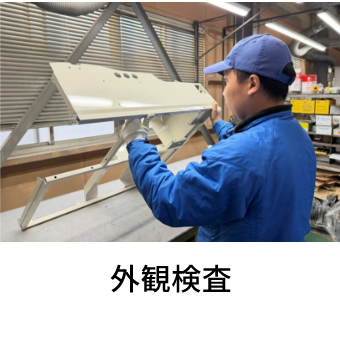
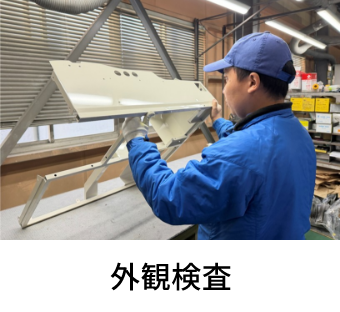
塗装後の部品を目視および照明下での検査により確認します。塗れムラ・たれ・ピンホール・異物付着・マスキング漏れなどの外観不良を全数確認し、基準外の部品を工程内で排除します。客先の外観品質基準がある場合は、限度見本を設定したうえで判定基準を明確化します。
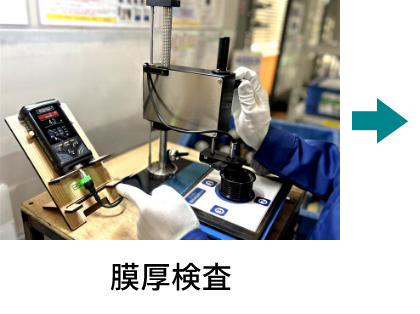
12.膜厚検査
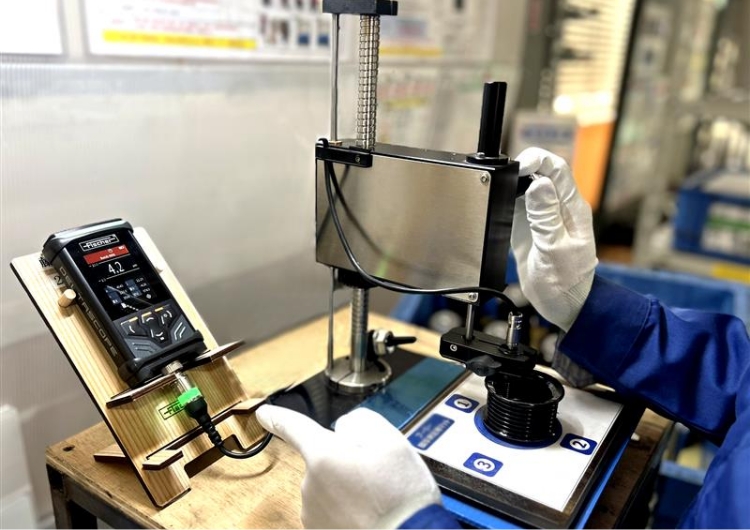
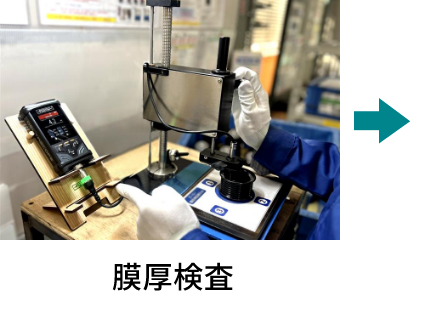
電磁式膜厚計を使用し、塗膜の厚みを測定します。膜厚は防錆性能に直結するため、測定箇所・測定頻度を工程指示書で規定し、全ロットで記録を取得します。測定データは品質保証書類として提出可能であり、客先へのトレーサビリティ対応にも活用できます。
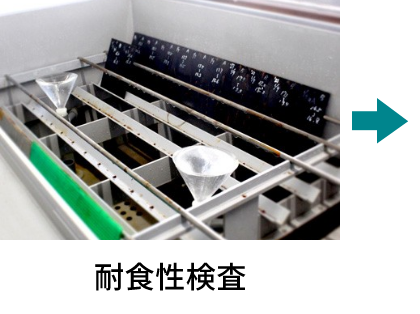
13.耐食性検査(塩水噴霧試験)
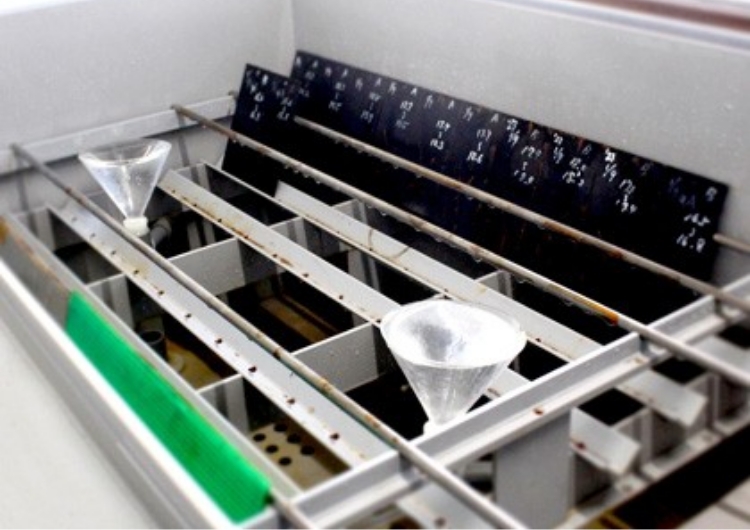
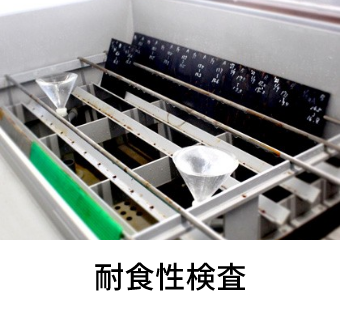
JIS Z 2371に基づく塩水噴霧試験により、塗膜の防錆性能を評価します。一定時間の塩水噴霧環境に部品を曝露し、赤錆・膨れ・剥離の発生有無を確認します。客先規格や使用環境に応じた試験時間の設定に対応しており、試験成績書の発行も可能です。
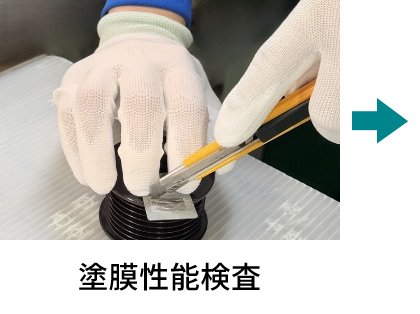
14.塗膜性能検査(鉛筆引っかき抵抗性試験・付着性試験)
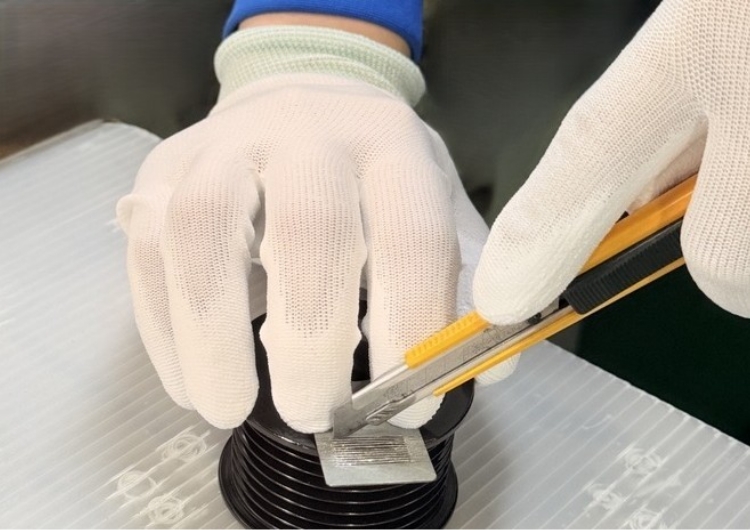
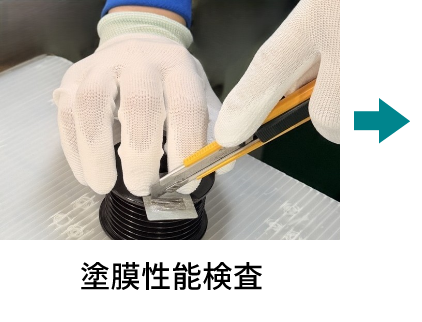
鉛筆引っかき抵抗性試験(JIS K 5600-5-4)では塗膜硬度を鉛筆硬度で、付着性試験(碁盤目試験・JIS K 5600-5-6)ではカッターで碁盤目状の切り込みを入れ、テープ剥離後の塗膜残存状態を分類0〜5で評価します。これらは等級による判定のため、当社ではエルコメーター製測定機器を併用し、膜厚や付着力を数値として記録しています。等級判定と実測値を組み合わせることで、塗膜の基本性能をより客観的に確認できる体制としています。
また、溶接を伴う高張力鋼板の部品では、溶接熱の影響を受けた部位で素地の表面状態が母材と異なり、同一条件で塗装しても密着性に差が生じることがあります。当社では母材部だけでなく溶接部近傍でも試験を行い、部位ごとの塗膜性能を確認しています。
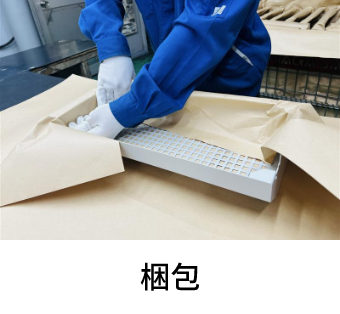
15.梱包
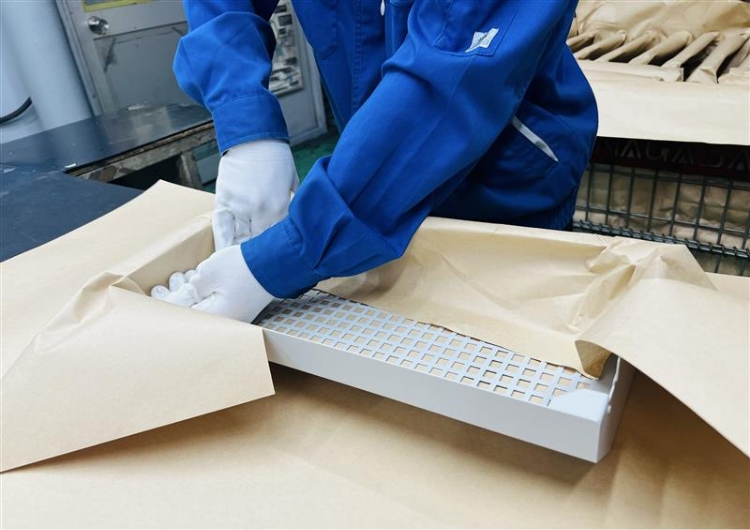
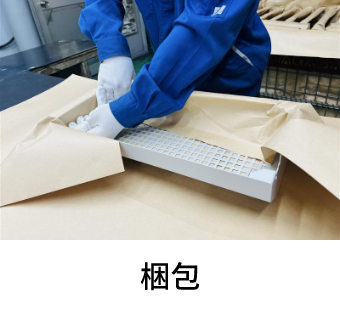
部品の形状・材質・輸送条件に応じた梱包を行います。塗装面への傷・圧痕・擦れを防ぐため、緩衝材の種類・梱包方法を部品ごとに設定します。客先指定の梱包仕様がある場合はそれに準拠し、納品後の品質トラブルを防ぎます。
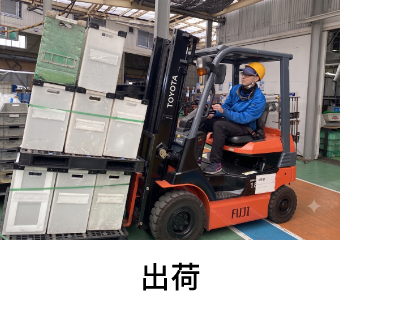
16.出荷
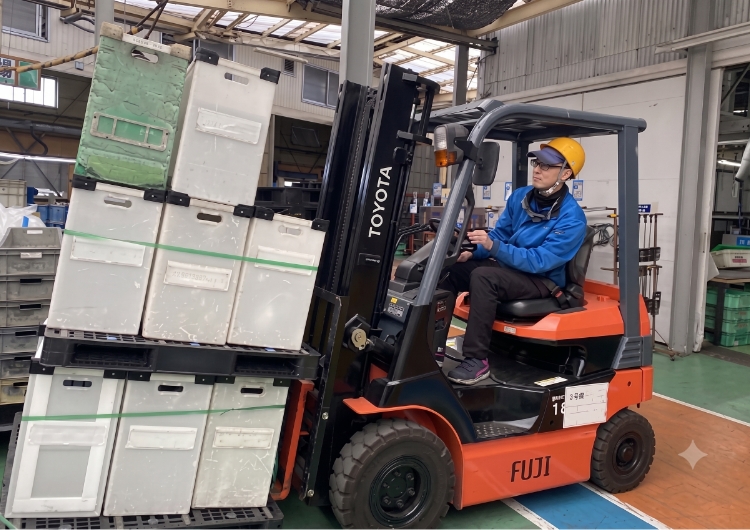
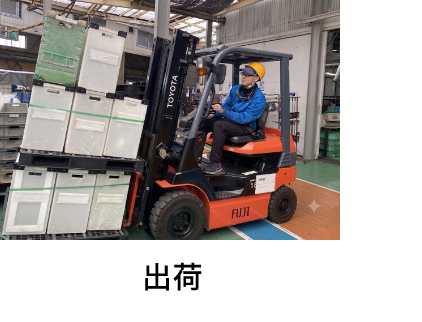
検査・梱包が完了した部品を、お客様とお約束した納期・納品先へ出荷します。出荷時には検査記録や試験成績書などの品質保証書類を添付し、製品がどのロット・どの工程を経たものかを後から追跡できる状態にしています。この対応は現在も対象範囲を順次拡大しており、将来的には全品への適用を目指しています。初回のお取引では、必要な書類の種類や出荷前の確認手順を事前に打ち合わせたうえで、納品体制を整えます。
