粉体塗装の用途について
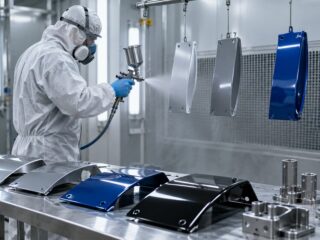
粉体塗装は優れた耐久性と環境性能を併せ持ち、過酷な環境下で使用される製品や高い堅牢性が求められる工業製品に広く採用されています。主な用途は、自動車のホイールやサスペンションアーム、足回り部品などの自動車部品、ガードレール・フェンス・防音壁などの建築資材、スチール製オフィス家具や什器、産業機械の配電盤・制御盤の筐体、農機具や建設機械の外装パーツなど多岐にわたります。特に、屋外に常時さらされる部品や、飛び石・落下物などの衝撃を受けやすい部品において高い評価を得ています。塩害や紫外線、温度変化などの厳しい環境下でもサビや腐食の発生を抑え、一度塗装すれば数年〜10年以上にわたって品質を維持できるケースも多く、耐久性が重視されるあらゆる金属製品に最適な塗装方法です。
粉体塗装のメリット
粉体塗装には、従来の液体(溶剤)塗装にはない、機能性と経済性を両立した多くの利点があります。
⑴環境保護と作業者の安全への貢献
粉体塗装の最大の特徴は、キシレンやトルエンといった有機溶剤を一切使用しない点にあります。VOC(揮発性有機化合物)の排出量をほぼゼロに抑えられるため環境負荷が極めて低く、現代のSDGsやカーボンニュートラルへの取り組みとしても非常に有効な塗装方法です。また、シンナー特有の刺激臭や引火の危険性がないため、作業現場の安全性向上や作業者の健康被害リスクの低減にも寄与します。
⑵圧倒的な耐久性と優れた防錆性能
一度の塗装で60〜100ミクロン程度の厚く強固な塗膜を形成できるため、衝撃やキズに強く、屋外の過酷な環境下でも長期間サビの発生を抑制します。その強靭な膜質は200℃前後の高温環境にも耐える耐熱性や、油や薬品にさらされる工場設備向けの耐油性・耐薬品性にも優れており、高い堅牢性が求められる工業製品において絶大な信頼を得ています。
⑶均一で美しい仕上がりの実現
液体塗料で起こりやすい「液ダレ」の心配がほとんどありません。粉末が静電気の力で被塗物全体に均一に付着するため、液体塗料では塗膜が薄くなりがちな角(エッジ部分)まで十分な膜厚を確保でき、部品全体の保護機能と外観の美しさを均等に維持することが可能です。
⑷資源を無駄にしない高い経済性
塗装プロセスにおいて、ブース内で被塗物に付着しなかった塗料(オーバースプレー分)を回収し、フィルターを通して再び塗装に利用できる仕組みが整っています。一般的な液体塗料の塗着効率が60〜70%程度であるのに対し、粉体塗装は回収・再利用によって塗料使用効率を90%以上まで高めることも可能で、原材料のロスを大幅に削減し、環境配慮と優れたコストパフォーマンスを同時に実現できるのが大きな強みです。
粉体塗装のデメリット
導入にあたっては、粉体塗装特有の性質に基づいたいくつかの留意点を確認しておく必要があります。
⑴設備コストと初期投資の必要性
粉体塗装には、粉末を静電気で付着させるための専用塗装ブースや、200℃前後まで加熱して粉体を溶融・硬化させるための大型焼付け乾燥炉が不可欠です。一般的なスプレーガンによる液体塗装に比べて大掛かりな設備投資が必要となり、初期導入費用や電気代を含む維持管理コストが相応にかかる傾向があります。
⑵薄膜形成や繊細な質感の制限
構造上、30ミクロン以下の極めて薄い塗膜の形成には向いていません。また、塗膜表面にわずかな凹凸(ゆず肌)が生じやすいため、鏡面のような極めて滑らかな質感や、精密機器・光学部品のような繊細な仕上がりを求める場合には注意が必要です。
⑶色替え作業の手間と多品種生産の課題
粉末状の塗料はブース内に飛散しやすく壁面や配管に付着し残留するため、色を切り替える際には設備全体を圧縮エアーなどで徹底して清掃しなければなりません。この清掃作業に数十分〜数時間を要する場合もあるため、一般的には少量多色の生産や、頻繁な色替えを伴う工程には不向きとされています。
⑷形状による塗料の付着ムラ
静電気を利用して粉を付着させる性質上、パイプの内側や箱型部品の奥まった角、深い溝や凹んだ部分には電界が届きにくく、粉が入り込みにくい現象(ファラデーケージ現象)が起きます。複雑な形状の製品を塗装する際には、ガンの角度調整や専用治具の使用など、均一に付着させるための高度なノウハウが求められます。
当社独自の強み
⑴少量多品種・短納期への柔軟な対応
一般的に粉体塗装は、色替えの手間から「同一色・大量生産」に向いているとされています。しかし当社では、独自の工程管理システムと専用治具・搬送設備を有しており、1個からのご依頼にも対応可能です。他社では断られがちな少量多品種のオーダーに対しても、色替え時間を最小限に抑えるブース運用ノウハウにより、柔軟かつスピーディーな納期で対応できる体制を整えています。
⑵高い技術力による高い品質保証
粉体塗装の課題である「複雑な形状への均一な塗付」についても、長年培った静電制御技術と熟練の職人技により、ファラデーケージ現象が起きやすい奥まった箇所や凹凸の多い部品にも、細部まで精度の高い均一な塗膜を実現します。粉体塗装に関するご相談、試作のご依頼、お見積もりなどは、ぜひお気軽に当社までお問い合わせください。粉体塗装なら当社にお任せください。