

こんなことでお困りではありませんか?
- 指定した色番号どおりに仕上がらない
- ロットや納品時期によって色が振れ、並べると差が分かる
- 色番号のない現物と色を合わせたいが、対応してくれる塗装先がない
- 少量なので調色を断られる、または最小ロットが大きすぎる
- 色を優先した仕様にしたところ、想定より早く錆が出た
なぜ、色の要求水準が上がっているのか
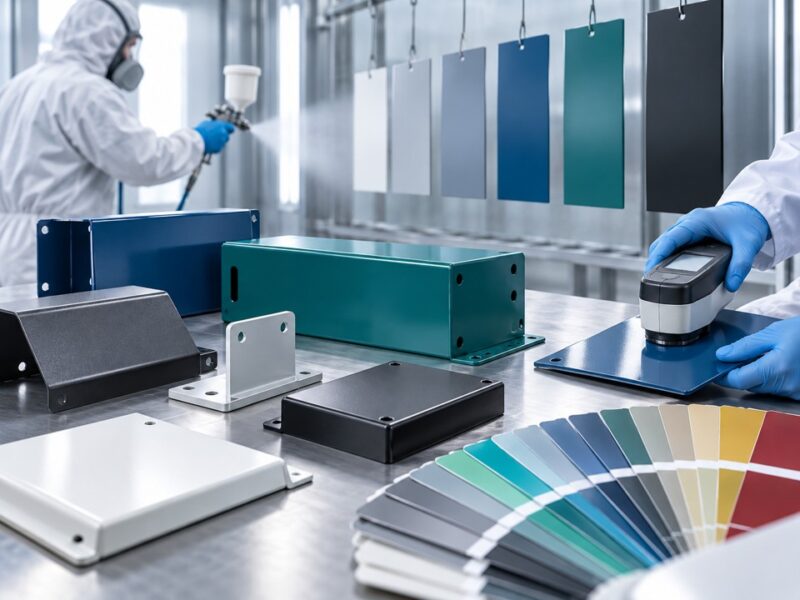
産業機械や装置の分野でも、外観が製品評価の一部として重視されるようになってきました。展示会での訴求力、カタログ写真との色味の一致、設置環境での見え方など、かつては機能部品として色を問われることの少なかった架台やカバー類にも、指定色を求められるケースが増えています。同時に、色の指定方法そのものも変化しています。近年では、企業のブランドカラーを指定される案件も増えており、塗料メーカーの標準色にはない色を求められるため、調色を前提とした対応が必要になります。さらに、色の判定基準も厳格化しています。従来の「目視で違和感がなければ良い」という判断から、色差計で数値を測定し、合否を判定する運用へと変わりつつあります。同一図面の部品を複数の外注先で製作している場合、完成品を並べた際の色差が問題になるためです。そのため、ロット間や外注先間で色が揃わないこと自体が、不良として扱われるケースもあります。つまり、外観品質への要求の高まりと、色判定の数値化が同時に進んだことで、色もまた単なる「塗料選び」ではなく、要求値や判定基準まで含めた「仕様設計」の領域へと変わりつつあります。
色は塗料の調色だけでは決まらない
調色した塗料をそのまま塗るだけでは、指定色は安定して出せません。下地の色、膜厚、焼付温度など、塗装工程のそれぞれが発色に影響し、条件が揃わなければ色は振れます。調色から塗装方法、焼付条件までを一貫して設計することで、はじめて指定色が再現できるようになります。
下地の色と隠蔽性
上塗りの色が下地の影響を受けるかどうかは、塗料の隠蔽力で決まります。顔料濃度が低い色や黄・赤系の鮮やかな色は隠蔽力が低く、規定膜厚でも下地が透けて見えます。同じ調色品を使っていても、下地が変われば仕上がりの色は揃いません。隠蔽力の低い色を指定色どおりに出すには、上塗りの膜厚を上げるか、下地の色を上塗りに近づけるかのどちらかが必要です。当社は前処理から下塗りまで社内で行っているため、上塗りの色から逆算して、下地の色と膜厚を設計できます。塗料だけを受け取って塗る場合、この調整はできません。
膜厚の均一性と発色の安定
膜厚が変われば発色も変わります。特に隠蔽力の低い色では、数μmの差が色差として現れます。同じ部品の中でも、平面部とエッジ部、内面や凹部では膜厚に差が生じ、それがそのまま色のばらつきになります。当社が採用する静電吹付塗装は塗着効率に優れる一方、部品形状・治具設定・塗装条件によって膜厚にばらつきが生じます。当社は治具の設計から社内で行い、形状ごとに塗装条件を作り込んだうえで、膜厚を測定し記録として残しています。**色を安定させるということは、膜厚を安定させるということです。
焼付条件(温度・時間)の管理
焼付温度は、塗膜の硬化だけでなく色そのものに影響します。規定温度を超えると顔料や樹脂が熱の影響を受けて変色し、逆に温度が不足すれば本来の発色が出ません。白や淡色では黄変として、鮮やかな色では彩度の低下として現れます。同じロットでも、炉内の位置によって温度差があれば色は揃いません。当社は炉内温度の均一性を管理するだけでなく、製品そのものの昇温プロファイルを実測して管理しています。温度ログは記録・保管しているため、色が振れた場合に、原因が焼付にあるのかどうかを切り分けられます。
色番号の指定から、現物合わせまで
防錆性能は、塗装後の見た目では判断できません。当社は塗装仕様ごとに塩水噴霧試験を実施し、その結果をデータとして蓄積しています。当社はお客様が求める期間で対応することができ、実績としては840時間試験したこともあります。
- 調色 — 自社にて実施
- 色の判定 — 色差計(ΔE)による測定
- 色番号指定 — 日塗工/マンセル
- 現物合わせ — 色番号のない現物からの調色に対応
- 記録管理 — 調色配合・膜厚・焼付条件・色差測定値
- 試作対応 — 色見本の作成から対応
- 最小ロット — 1品から対応可
当社の特注調色塗装をご紹介
なぜ、当社は指定色を一から設計できるのか
色は上塗りの塗料だけで決まりません。下地の色が発色を左右し、その膜厚と焼付条件が最終的な色を決まります。工程は独立しておらず、前の工程の結果が次の工程の条件になります。どこか一つが他社任せになれば、条件を確認しながら色を詰めることも、測定結果を次の調色に反映することもできません。だからこそ当社は、調色から前処理、塗装、焼付、検査までを社内で一貫して行っています。
1.自社完結による調色対応
塗装会社の多くは、塗料メーカーから調色品を仕入れて塗っています。この場合、色が合わなければ再調色を依頼し、届いたものを塗って確認し、また依頼する。1回の修正ごとに往復が発生します。当社は調色を社内で行っています。測定して、調整して、塗って、また測る。このサイクルを社内で完結できるため、色が合うまでの試行を、時間をかけずに重ねられます。色番号のない現物からの色合わせのように、試行回数が必要な案件ほど、この差が効きます。
2.電着と吹付を組み合わせた層構成設計
色を優先すると防錆が犠牲になることがあります。上塗りの発色を確保するために下地の構成を制約すれば、防錆層の設計は限られる。逆に防錆を優先して下地を厚くすれば、上塗りの色に影響します。当社は電着を下塗りに使い、その上に吹付で指定色を乗せられます。下地で防錆を確保し、上塗りで色をつくる。役割を分けることで、どちらも妥協せずに設計できます。塩水噴霧試験は塗装仕様ごとに実施しており、これまでに840時間の試験にも対応しました。防錆性能を重視される場合は、高防錆塗装ページもあわせてご覧ください。
3.色差測定に基づく工程条件の管理
色差計で測っても、原因が分からなければ修正はできません。色が振れたとき、原因が調色にあるのか、下地の隠蔽なのか、膜厚なのか、焼付温度なのかを切り分ける必要があります。当社は調色の配合、下地の仕様、膜厚、焼付条件、色差の測定値を一組の記録として管理しています。そのため、測定結果から原因を特定し、次の条件設定に反映できます。数か月後の追加発注でも、同じ条件を再現できます。ロットが変わると色が振れるという問題は、この記録がないところで起きます。
特注調色塗装に関するよくある質問
塗装仕様の検討段階から、発注・量産移行まで、設計者・調達担当者からよくいただく質問をまとめました。ここに掲載していない内容については、お気軽にお問い合わせください。
- Q.
持ち込みでの部品の塗装は可能ですか?
- A.はい、お客様ご自身で部品をお持ち込みいただいての塗装も承っております。その際は事前にお電話やお問い合わせフォームにてご連絡いただけますと、受け入れ準備がスムーズになり、当日の対応もスピーディーに行えます。持ち込み時間帯などもあわせてご確認ください。
- Q.
指定の色で塗装をして欲しいのですが、可能ですか?
- A.はい、可能です。お客様のご希望の色に合わせて特注色の調色を行っております。色見本や色番号をお知らせいただければ、できる限り近い色を再現いたします。微妙な色合いの調整も承っておりますので、こだわりのお色がある場合もお気軽にご相談ください。
- Q.
どのような塗料を扱っていますか?
- A.主にウレタン塗料、エポキシ塗料、フッ素塗料、アクリル塗料などを幅広く取り扱っております。それぞれ耐久性、耐候性、コスト、仕上がりの質感といった特性が異なりますので、お客様の製品用途や設置環境、ご予算に合わせて最適な塗料を選定し、ご提案させていただきます。
特注調色塗装に関する技術情報
防錆塗装の仕様検討に役立つ技術情報を掲載しています。規格の読み方から塗装設計の考え方まで、設計者・開発者の判断材料としてご活用ください。
「色はお任せします」という一言が、現場では思わぬ結果を招くことがあります。色指定が曖昧なままだと、現場は使用環境や色彩、色調を判断できず、結果として「在庫色で塗る」という選択になりがちです。本コラムで...
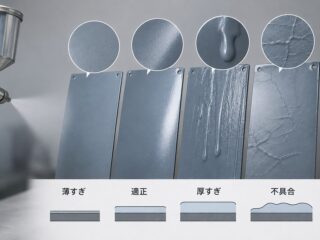
「膜厚は厚く塗っておいた方が安心だろう」と考えるのは、実は誤解です。塗料には性能を最大限に発揮するための「適正膜厚」があり、それを超えて厚く塗ると、かえって乾燥不良やひび割れといった不具合を招きます。...
「塗装なんて、色を指定すればいいだけ」と思っていませんか。実は塗装工程は、図面の書き方ひとつで仕上がりも納期もコストも大きく変わる、非常にデリケートな工程です。指示の解釈が設計者と塗装会社の間でずれて...
